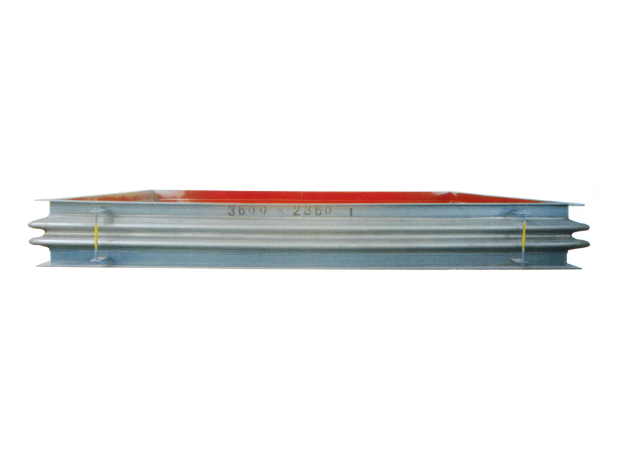
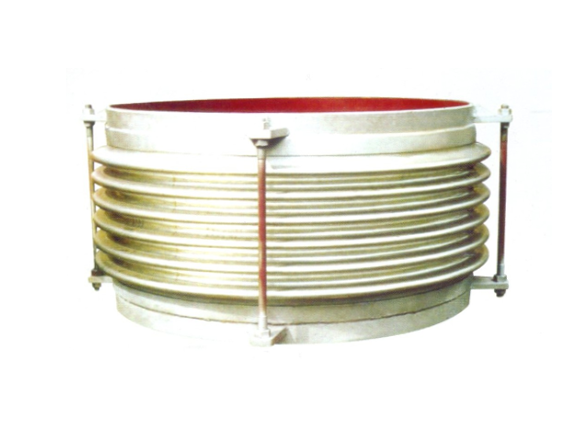
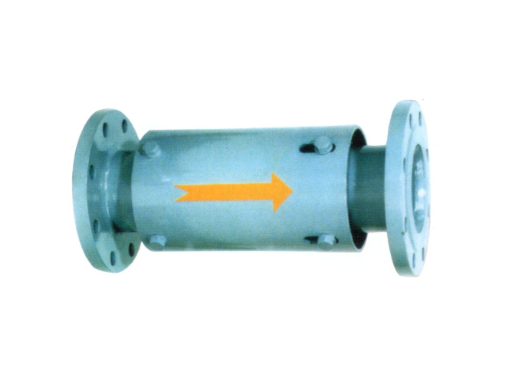
补偿器、挡板门设备 · 一站式服务流程
从咨询到安装,我们提供全方位的专业服务
咨询需求
专业团队为您提供详细的产品咨询和技术支持,了解您的具体需求
方案设计
根据您的具体需求,提供个性化的产品设计方案,确保最优解决方案
生产制造
采用先进的生产设备和工艺,严格质量控制,确保产品质量卓越
安装调试
专业技术人员提供上门安装和调试服务,确保设备正常运行
关于我们
南通创欣机械有限公司位于苏中平原,临近南通、宁靖盐高速度公路交通便利,距上海、苏州、无锡、南京等大中城市不到 2 小时车程。
公司是集设计开发、生产制作、产品销售、安装调试为一体的综合性科技型企业。公司先后与全国水泥研究研究院、总包单位进行交流与合作!
公司主要产品有金属补偿器(膨胀节),非金属补偿器(膨胀节),挡板门类等系列产品,为国内外广大用户提供优价廉的成套设备。
新闻资讯
了解公司最新动态和行业资讯
金属膨胀节内部挡板到底起什么用?装不装差别很大
一、先搞清楚内部挡板在膨胀节里的位置:它跟导流筒、波纹管不是一回事很多人把金属膨胀节内部挡板和导流筒混为一谈,觉得都是管子里面加块铁皮的事。...
复合金属膨胀节怎么选?先看这五个门道
复合金属膨胀节这几年在电站、水泥、化工项目里出镜率越来越高。但不少人把它当成普通波纹膨胀节的“加强版”,觉得无非是多包一层铁皮。这个理解偏差...
金属膨胀节伸缩杆,选型不只看长度这么简单
碰到不少做管道设计的客户,一上来就问:“伸缩杆多长?给我报个价。”哎,这么问就外行了。金属膨胀节伸缩杆看着就是一根杆子,但选型要是只看长度,...
金属膨胀节外面那层蒙皮,到底是干什么用的?
先分清:金属膨胀节和非金属膨胀节的蒙皮不是一回事很多人一看到“蒙皮”两个字,就以为所有膨胀节都靠这层布来吸收位移。这是个挺大的误解。金属膨胀...
金属膨胀节中片是啥?搞懂它的作用、材质与选型门道
先从结构说起:中片到底是个什么角色?金属膨胀节中片,说白了就是波纹管中间那块环形隔板。你要是拆开一个多波波纹管,会看到波峰和波谷之间有一块平...
金属钢带波纹膨胀节:从结构到选型,把门道说清楚
金属钢带波纹膨胀节到底是个啥?先搞懂波纹管怎么来的金属钢带波纹膨胀节,说白了就是用薄壁金属板卷成波纹管,再配上接管、法兰、导流筒这些零件,做...
常见问题
解答您关于补偿器和挡板门的常见疑问
一、入口处膨胀节到底在扛什么?——工况决定了选型方向
吸收塔水平烟道入口那个膨胀节,看着不起眼,实际是整个脱硫系统里最受气的位置之一。你想想,入口烟道接着锅炉来的原烟气,温度忽高忽低,脱硫塔里又是酸性湿环境,膨胀节既要吸收塔体下沉产生的位移,又要扛住水平烟道热胀冷缩的推力。选错了,轻则漏风漏浆,重则拉裂塔壁,别问我怎么知道的,检修现场见过太多。
所以第一步不是翻样本,而是把工况条件一条条列清楚:烟气温度多少?含硫量多高?有没有浆液倒灌的可能?塔体沉降量大概多少?管道设计压力是正是负?这儿有个容易忽略的点——脱硫塔入口一般是负压,但启停炉瞬间可能出现正压冲击,膨胀节选型时没考虑这个,波纹会被反向顶坏。
二、金属还是非金属?别拍脑袋,看温度和介质
“你们有金属矩形膨胀节吗?”我一般反问一句:你入口烟道温度超过200℃了吗?有没有腐蚀性介质凝结?如果常年运行温度在120℃以下,且存在硫酸露点腐蚀风险,非金属膨胀节(织物纤维膨胀节)往往更合适。它不怕酸碱,位移补偿量大,还能减振降噪。反过来,温度超过250℃,或者烟气中含颗粒物冲刷严重,那就得上金属矩形膨胀节或不锈钢波纹结构。
两种结构各有各的命。非金属补偿器的织物层是耗材,一般三五年要换,但价格便宜、更换方便;金属的能扛高温磨蚀,可一旦氯离子超标,点蚀说穿就穿。不是说金属就一定高级,得看烟气成分里有没有大量卤素。脱硫塔入口的烟气可没那么干净。
三、位移量、压力、口径——三个参数缺一不可
选型时不少人只报一个通径尺寸,比如“2米×3米的矩形烟道”,然后就等着报价。这不行。三个核心参数少一个,供应商就只能给你估,估到最后就是现场装不上。
第一个是位移量。塔体沉降一般给垂直位移,水平烟道热膨胀给轴向位移,还有风载引起的横向摆动。你得分别给出轴向、横向、角向的位移要求,比如“轴向±30mm,横向±15mm”。没有这个数,非金属膨胀节的层数怎么定?金属波纹的波数怎么算?
第二个是压力。别只说“负压3000Pa”,要告诉设计方最大正压是多少。负压工况下膨胀节容易被吸瘪,得加内撑骨架;正压冲击时又考验波纹的承压能力。所以压力参数必须写全:正常运行负压、异常工况正压,还有风机全压。
第三个是口径——这里最容易踩坑。矩形烟道不是光有宽高就行,还得说清是内径还是外径,法兰连接还是插入焊接。你只给个“长4米宽3米”,人家按外径做了,到现场发现比烟道大一圈,还得现场切割,麻烦不麻烦?
四、安装和检修环节最容易踩的坑
膨胀节装好了就万事大吉?想多了。见过好几次这种场面:吊装的时候钢丝绳直接勒在波纹管上,波纹压变形了还不知道;或者安装时忘记拆除运输保护拉杆,膨胀节被死死锁住,一点位移都补不了。所以到货第一件事,检查运输支架有没有拆,千万别带着“紧箍咒”上岗。
另外,导流筒方向必须对着介质流向。装反了,烟气直接冲刷波纹根部,要不了多久就漏。非金属膨胀节还有个坑——保温棉受潮。安装时如果周边焊接作业没做遮挡,焊渣掉进织物层里,或者雨水倒灌进去,保温层失效,外皮很快就烧穿。检修的时候也一样,换非金属圈带前,一定要把旧螺栓清理干净,密封面打磨平整,不然拧再紧也漏。
还有一点,膨胀节附近尽量别加装其他支吊架。水平烟道的恒力吊架应该布置在膨胀节的另一侧,不然补偿量全被支吊架吃了,它不是白装了?想明白这几个问题,再去找厂家谈选用,报出来的方案才靠谱。毕竟吸收塔水平烟道入口膨胀节的选用,从来不是按型号抄作业,而是把工况嚼碎了喂给设计人员,他才能给你交出合格的零件。
先搞清楚非金属膨胀节由哪几层材料构成,别再问“哪种材料最好”这种外行问题
前两天碰到个客户,开口就问:“你们非金属膨胀节哪种材料最好?”我愣了一下,反问他:“您管道跑多少度?压力几个兆帕?有没有腐蚀介质?”他答不上来。这问题本身就问错了——非金属膨胀节从来不是靠单一材料打天下,而是多层复合结构协同工作。你拆开一个典型的非金属膨胀节(也叫织物纤维膨胀节),从内到外大致是:氟塑料/橡胶类的密封层、陶瓷纤维或玻璃纤维的隔热层、金属丝网或织物增强层、最外层还有耐候橡胶/氟橡胶保护层。每一层干每一层的活儿,温度一换,各层材料的戏份就得重新排。所以别问“哪种最好”,先问“你的工况在哪个温度区间”。
常温到200℃:橡胶类与氟塑料类材料的性能边界和典型应用场景
这个区间是橡胶补偿器和聚四氟乙烯补偿器的舒适区。普通三元乙丙橡胶、氯丁橡胶,长期扛个120℃问题不大,瞬间冲到150℃也能忍。但你要是超过150℃还指望橡胶保持弹性,那就是耍流氓——橡胶会硬化、开裂,甚至炭化。氟塑料这边,PTFE(聚四氟乙烯)耐温能到200℃出头,耐腐蚀一绝,但蠕变大、回弹性差,所以通常做成衬里或者复合层,不单独承力。
实际项目里,常温到200℃最常见的就是烟气管道、通风管道、低温度水汽管路。选橡胶四氟补偿器或者非金属膨胀节都行,关键是看介质有没有腐蚀。有酸碱气体?那内层必须上PTFE或者氟塑料。没有腐蚀?普通橡胶补偿器就够了,便宜耐用。这个区间没什么玄学,别超温就行。
200℃到400℃:硅胶、氟橡胶与聚四氟乙烯复合层的真实表现,哪些参数会突然恶化?
到了200℃以上,普通橡胶基本出局。能上的材料就剩硅胶、氟橡胶(FKM)、以及PTFE复合层。但你以为它们就能轻松扛到400℃?天真。
硅胶的连续使用温度一般到250℃,短期能冲300℃,但超过250℃之后,硅胶的力学性能断崖式下跌——拉伸强度、撕裂强度掉得让你怀疑人生。氟橡胶耐温比硅胶稍好,长期能到250℃—280℃,但超过300℃就开始脱氟,释放腐蚀性气体,和酸性介质一叠加,老化速度直接起飞。PTFE呢,理论上能到260℃连续使用,但在高温高压下蠕变极大,而且PTFE在260℃以上会释放极微量的氟气,对某些精密设备就是灾难。
所以这个区间,真正的工程师会做“复合层”:内部用陶瓷纤维或玻璃纤维做隔热骨架,把氟塑料薄膜贴在介质侧,再用硅胶或氟橡胶做外层密封。你看到的非金属膨胀节(织物纤维膨胀节)很多就是这种结构。这个区间选材的核心不是选哪个材料,而是怎么组合。一个参数最容易突然恶化:层间粘合力。温度一高,胶黏剂先失效,层间脱开,膨胀节鼓包,然后整个报废。选型时一定要问清楚厂家用的什么粘接工艺,别只看耐温纸面数据。
400℃以上:陶瓷纤维、玻璃纤维与金属丝网增强层的耐温极限和失效模式
到了400℃以上,高分子材料基本团灭,能扛的就剩下无机纤维和金属。陶瓷纤维是主角,长期耐温1000℃以上,玻璃纤维稍低,但扛个500℃—600℃也稳。真正的瓶颈在密封层:这个温度下不可能用橡胶或氟塑料,只能靠金属丝网+陶瓷纤维层压成“金属-非金属复合体”,国内叫金属网增强非金属膨胀节。
失效模式也变了。低温是老化开裂,高温是纤维粉化、金属丝网氧化。陶瓷纤维最怕什么?热震——温度骤变时纤维断裂,粉化脱落。金属丝网呢,超过500℃就明显氧化,尤其在有硫、氯离子的烟气里,腐蚀+氧化一起上,寿命直接腰斩。所以400℃以上的非金属膨胀节,表面通常要加耐高温涂层(比如铝硅酸盐涂层),把氧和腐蚀介质隔开。另外,这个温度区间千万别忽略隔热层厚度。有的厂家为了省成本把隔热层做薄,热桥效应一出来,外表面烫手不说,金属法兰都可能会变形。
不同温度区间选型对照表:从烟气管道到高温风道,直接照抄的选材逻辑
不整虚的,直接上表:
- ≤150℃:普通三元乙丙橡胶、氯丁橡胶,用于烟气管道、除尘管道。典型产品:橡胶补偿器。
- 150℃—200℃:PTFE内衬+橡胶外层,或者氟橡胶整体成型,对付弱腐蚀介质。典型产品:聚四氟乙烯补偿器、橡胶四氟补偿器。
- 200℃—350℃:硅胶/氟橡胶+玻璃纤维复合层,适合热风管道、锅炉烟道。典型产品:非金属膨胀节(织物纤维膨胀节)。
- 350℃—600℃:陶瓷纤维+玻璃纤维+金属丝网增强,外层用耐高温涂料。适合高温风道、电站烟气系统。
- >600℃:全陶瓷纤维层+金属网夹层,内层甚至再叠加耐火浇注料。这种工况一般得定制,常规产品做不了。
温度越高,密封层越薄,隔热层越厚,增强层越密。你看到那些矩型非金属膨胀节,截面大,层次多,不是摆样子,每一层都是被工况逼出来的。
选材之外还要看工况:压力、腐蚀介质、位移量怎么影响温度上限?
温度只是入场券,真正决定寿命的是三样东西叠加。
第一,压力。压力越高,材料越容易被“顶”出鼓包。同样250℃工况,1kPa的烟气管道和50kPa的压缩风道,选材完全两码事。高压工况下,即使温度不高,也必须牺牲部分耐温性去换强度——比如增加金属丝网层数,因为纤维层一受压就压实了,隔热效果下降,温度“内部传导”加剧,表面材料老化更快。
第二,腐蚀介质。烟气里的硫氧化物、氯离子,在200℃时就能让不锈钢网腐蚀开裂,更别说氟橡胶了。遇到酸性介质,内层PTFE几乎是必需项,但PTFE耐温又有限。这时候你就得纠结:到底保耐温还是保防腐?现实做法是采用“多层PTFE+陶瓷纤维”的梯度结构,让PTFE只面对介质侧,温度由隔热层挡住。是不是听着简单?但很多小厂做不好层间复合,用一段时间就分层。
第三,位移量。非金属膨胀节的优势就是大位移补偿,但位移量太大,纤维层反复弯折,疲劳断裂比超温更快。尤其高温下,陶瓷纤维本身脆,再叠加频繁位移,纤维粉化速度翻倍。所以位移量大的工况,要增加纤维层厚度或采用波纹织物结构,而不是简单堆材料。
你发现没有?不同温度区间非金属膨胀节材料性能对比,最终还是要落脚到“工况选型”。单纯问耐温多少度,跟问“哪种材料最好”一样业余。下次再选非金属膨胀节,先把温度、压力、介质、位移量四张牌甩给厂家,让厂家给你排复合层结构。要是厂家只会报一个耐温数,这货不能要。
先把温度这回事说透:不是填个数就完事
前两天一个客户拿着采购单来找我,上面写着“温度200℃”,问我能不能做。我反问他:这200℃是介质温度还是设计温度?蒸汽管道还是导热油?是持续跑200℃还是偶尔冲一下?他愣了一下,说“这个……厂家让我填的。”
结果呢?设备装上不到俩月,波纹管漏了。拆下来一看,材料已经出现蠕变裂纹。问题不在厂家,就在那个“200℃”上——他填的是介质温度,但选型需要的设计温度是介质最高温度加安全余量,这俩差着几十度。补偿器选型温度怎么写?你要真以为填个数就行,那后面全是坑。
第一件事:三个温度必须分清楚
介质温度、设计温度、环境温度,这是三样东西,不是一回事。
介质温度是管道里流体实际多少度,这个好理解。设计温度是补偿器能承受的最高温度,选型时取的是介质最高温度加上安全余量——比如蒸汽管道最高运行温度250℃,设计温度至少给到280℃甚至300℃。环境温度是外部环境,室外管道冬天零下20℃、夏天暴晒60℃,这部分影响的是保温层和材料韧性选择。
很多人只写个介质温度就完事。设计温度不写,环境温度不提,厂家只能猜。猜对了是你运气好,猜错了设备报废算谁的?
第二件事:金属和非金属,温度写法是两套逻辑
金属波纹膨胀节(比如通用型波纹膨胀节、高温轴向型膨胀节)靠波纹壳体的弹性变形吸收位移,温度直接决定材料许用应力。304/316L在常温下能扛得住,到了400℃以上,许用应力掉得肉眼可见。这时候要么换耐温更高的合金材料,要么增加层数或壁厚来补偿强度损失。所以金属补偿器选型时,温度要写清楚“最高使用温度”,而且要注明是否有瞬时超温工况——比如蒸汽管道暖管时可能瞬间冲到设计值以上,这直接影响疲劳寿命。
非金属膨胀节(织物纤维膨胀节、矩型非金属膨胀节)的耐温取决于蒙皮材料。硅胶涂层玻纤布、聚四氟乙烯薄膜、陶瓷纤维毡,每种材料耐温上限不同:氟橡胶只能到200℃上下,陶瓷纤维可以到1000℃以上。非金属膨胀节选型填温度,不能只写个平均值。得写清楚持续温度多少、峰值温度多少、持续时间多长——非金属蒙皮烧穿这玩意儿,往往是瞬时超温造成的,不是慢慢老化。你写“350℃”看着合理,实际工况里旁路一开冲到600℃撑半小时,蒙皮直接烧穿。你说这算谁的?
第三件事:温度和压力是绑定的,别拆开写
同一个通用型波纹膨胀节,常温下能承受2.5MPa,到400℃可能连1.0MPa都扛不住。温度一高,材料屈服强度下降,蠕变速率加快。所以选型参数表里温度和压力必须配对写:“200℃/1.6MPa”和“400℃/0.6MPa”——这叫工况对,不是单独两个数。如果只写一个温度不写对应压力,厂家根本没法算疲劳寿命和稳定性。
还有温度循环频率。一天冷热交替几次,跟一年才启停一次,疲劳寿命计算完全不一样。蒸汽管道每次启停就是一次温度循环,波纹管每循环一次就消耗一次疲劳寿命。写温度时把工作制写清楚:连续运行还是间歇运行,每天启停几次。这比纠结那几度误差重要得多。
第四件事:案例比理论直白
前段时间一个水泥厂采购,烟气管道选非金属膨胀节,工况表上写“温度350℃”,看着没毛病。我追问了一句:窑尾烟气有没有瞬时高温?他说有,停窑检修时旁路打开,烟气温度能冲到600℃大概持续半小时。
这就是关键信息了。按350℃持续、600℃瞬时工况选的蒙皮,跟按600℃持续工况选的材料成本差出去一倍不止。如果没沟通到位,厂家按600℃持续设计,你花的是600℃的钱;厂家按350℃设计,你得到的是350℃的货,一开旁路就给烧穿了。
实操建议:选型单温度栏这么写
别嫌麻烦,把这些都填上:
- 介质温度范围:xx℃~xx℃
- 设计温度:xx℃
- 瞬时最高温度:xx℃/持续时间xx分钟
- 环境温度:xx℃
- 有无保温:是/否
拿不准的地方直接问厂家,把工况说透,让对方帮你判断。补偿器这东西,选大了是浪费钱,选小了是安全隐患。温度参数写准确了,设备才能装得上去、用得长久。补偿器选型温度怎么写?答案就四个字:写全工况。
先搞清楚一件事:大热膨胀到底考验的是波纹管还是框架?
很多人一聊膨胀节,眼睛就盯着波纹管——材质多好、波数多少、耐温多少度。但你有没有想过:波纹管被拉裂、被压溃,很多时候不是波纹管自己的问题,而是框架先撑不住了。框架不够硬,波纹管受力就全乱套,再好的不锈钢波纹管也白搭。
说白了,大热膨胀面前,框架才是那个扛事儿的。波纹管负责变形吸收位移,框架负责把盲板力、内压推力、热应力这些乱七八糟的力给约束住。框架垮了,波纹管就是替罪羊。
型材框架的三种主流选择:碳钢、不锈钢、非金属复合框架,各有各的命
碳钢、不锈钢、非金属复合。碳钢便宜、强度高,但耐温有限,超过350℃就得上合金钢或者内衬隔热层。不锈钢耐温耐腐蚀都好,就是贵,而且高温下刚度会掉,得看具体牌号。非金属复合框架呢?重量轻、耐腐蚀强,但承压能力弱,一般用在低压大截面的烟风道场合。
选框架不是越贵越好,而是看谁在什么温度、什么载荷下能守住底线。你拿碳钢框架去扛800℃的烟气,没两天就氧化起皮,刚度直线下降,波纹管跟着遭殃。
拿电站和水泥行业说事:高温轴向型膨胀节和金属矩形膨胀节怎么选框架
电站锅炉和水泥窑尾的烟道,膨胀量动不动就是几十毫米甚至上百毫米。这种地方常用高温轴向型膨胀节,波纹管是Inconel或高镍合金,但框架呢?很多设计院只给个Q235B槽钢,觉得够结实就行。结果呢?运行半年,框架变形,波纹管被强行扭着拉,焊缝开裂。
水泥行业的金属矩形膨胀节更典型。矩形截面本身刚度就差,如果框架不用箱型梁或者加筋板加强,内压一上来,平面外变形直接压到波纹管上。前两天碰到个水泥厂的业主,说他们烟道膨胀节一年换了三次波纹管,后来换成整体不锈钢框架加加强筋,再没出过事。
框架刚度不够会怎样?实测数据告诉你波纹管被拉裂的常见原因
DN500的轴向型膨胀节,设计压力0.25MPa,温度600℃,框架用14号槽钢,波纹管刚度120N/mm。运行中热位移60mm,框架侧向变形达到8mm,结果波纹管实际承受的弯曲应力比设计值高出40%——疲劳寿命直接砍半。这种案例在电站风道、脱硫管道里一抓一大把。
波纹管被拉裂,十个里有八个是框架变形导致的。你以为波纹管质量不行,其实是你框架刚度没算够。设计时只校核了强度,没校核刚度,热态下框架一弯,波纹管就不是纯轴向压缩了,而是拉伸+弯曲+扭转的复合受力,谁能扛得住?
别光看耐温,还要看约束方式——拉杆、铰链、压力平衡,框架结构跟着变
框架选什么材料是一回事,结构形式是另一回事。拉杆式膨胀节,框架要承受拉杆传来的反力,那你得算拉杆的屈曲和连接耳板的强度。铰链式的,框架上得装铰链座,受力点更集中,对局部刚度的要求更高。
压力平衡型的更复杂,比如直管压力平衡型膨胀节或者曲管压力平衡型膨胀节,中间波纹管和平衡波纹管的力要通过框架自平衡。这种结构如果框架刚度不足,波纹管之间互相牵扯,很容易出现失稳。你是不是觉得框架无非就是几块钢板焊起来?实际设计时,里面全是门道。
选型建议:什么工况用碳钢框架,什么工况必须上不锈钢或非金属框架
烟气温度低于350℃,压力不高,介质腐蚀性不强,碳钢框架够用,但要记得加涂装或耐温漆。温度超过400℃,或者有硫化物腐蚀(比如脱硫烟气挡板门后头的烟道),别犹豫,用不锈钢框架,至少是304L,高温段用316L或更高牌号。
对于大口径矩形烟道,比如水泥窑尾、电站引风机出口,矩型非金属膨胀节这时候反而更合适。非金属膨胀节本身靠织物纤维吸收位移,框架用非金属复合材料或者内衬不锈钢的碳钢框架,重量轻、耐腐蚀,关键是成本比全不锈钢低一大截。
再说说金属矩形膨胀节,这种用在电厂除尘器进出口的,框架必须做加强筋,而且最好用热轧型钢焊接成整体框架,不要用拼焊的薄壁钢板。别问我怎么知道的——我看到过太多因框架刚性不足导致矩形波纹板撕裂的案例了。
所以,回到开头那个问题:什么型材框架能吃大热膨胀?答案是:刚度够、材质对、结构巧的框架。别只盯着波纹管,框架选对了,膨胀节才能真省心。下次再有厂家跟你吹“我们波纹管用了进口料”,你先反问一句:你们框架用啥料?怎么校核刚度的?他要是答不上来,你心里就该有数了。
膨胀节漏水,看着心烦,处理起来更麻烦。但别急着拆,先搞清楚水是从哪儿冒出来的。漏点位置不同,原因和修法完全是两码事。
先分清漏点:波纹管、焊缝、法兰还是接管
拿到一个漏水的膨胀节,先围着它转一圈。水渍、锈迹、结晶盐,都会帮你指路。常见的漏点就四个:波纹管本体、 circumferential 焊缝、法兰密封面,还有接管与管道的连接处。
波纹管漏水,通常是壁面有针孔、裂纹或腐蚀坑。焊缝漏水,多发生在纵缝或环缝上,细看能发现气孔、未熔合。法兰漏水,一般就在垫片位置,有湿润痕迹或滴漏。至于接管漏水,往往是管道与膨胀节对接的地方,焊口或螺纹出了问题。你猜怎么着?很多用户报修说“膨胀节漏水”,实际是法兰漏,跟波纹管半毛钱关系没有。
波纹管漏水:腐蚀、疲劳和应力腐蚀开裂是主因
波纹管是金属膨胀节的心脏,它漏了,问题通常比较严重。三种情况最常见。
第一种是腐蚀。介质里有氯离子、硫化物,或者清洗时用了不当的化学药剂,波纹管内壁就会点蚀、晶间腐蚀。304不锈钢在含氯环境里很脆弱,这时候得换 316L 或者更高等级的材质。
第二种是疲劳。管道反复热胀冷缩,波纹管每伸缩一次,波纹根部就承受一次交变应力。循环次数多了,裂纹就从波谷处萌生,慢慢穿透壁厚。直埋管线尤其要注意,地下的约束比地上复杂,疲劳寿命可能比设计值低一大截。
第三种是应力腐蚀开裂。拉杆螺母调得太紧、安装时强行对口,都会让波纹管带着额外应力上岗。再碰上腐蚀介质,裂纹几天就能裂穿。这里给个数据:某电厂循环水管道,304 波纹管用了不到八个月就漏,金相分析一看,穿晶裂纹,典型应力腐蚀。后来换成耐氯离子的 254SMO 材质,问题才解决。
焊缝和法兰漏水:安装不当、螺栓松动和垫片失效
焊缝漏水,十有八九是焊接质量的问题。波纹管与接管之间的环缝,如果焊接时电流过大、焊丝受潮,或者清渣不彻底,就会有气孔和夹渣。这种漏点,补焊前必须把缺陷全部挖掉,否则补了也白补。
法兰漏,先别怪垫片。先检查螺栓。你是不是遇到过这种情况:紧了几圈螺栓,当时不漏了,过两天又漏?那是因为法兰受力不均,一侧压死了,另一侧还张着口。正确做法是对角紧固,分两到三次加到规定扭矩。垫片失效要分清是老化、蠕变还是被介质腐蚀。橡胶垫片在高温油品面前很快就硬了,换成金属缠绕垫或四氟垫,才能扛住。
膨胀节用着用着,接管与管道之间的焊口裂了。这往往是管道系统缺少管架支撑,把膨胀节当成了受力件。膨胀节是补偿位移的,它不负责承重。该加滑动支架的别省。
非金属膨胀节漏水:织物层老化、骨架腐蚀和密封不严
别以为只有金属膨胀节会漏。非金属膨胀节(织物纤维膨胀节)漏起来,前兆更隐蔽。它一般有几层结构:氟橡胶或硅胶涂层布做气密层,陶瓷纤维做隔热层,最外面是不锈钢丝网和蒙皮。水渗出来,说明气密层破了。
气密层老化是常事。烟气温度波动大,涂层布反复冷热交替,两年左右就开始变脆、龟裂。如果你发现非金属膨胀节表面有粉末状脱落,那就是老化的信号。这时候再碰上下雨,水就顺着纤维层渗进来了。
骨架腐蚀也别忽视。非金属膨胀节的框架和压板,如果是不锈钢的,在含硫烟气里照样生锈。压板螺栓锈死了,蒙皮压不紧,就会从边缘渗水。处理办法是定期清理螺栓,涂防卡剂,必要时换用高强度合金螺栓。
密封不严的问题,多出在安装环节。蒙皮与法兰之间的密封胶没打匀,或者压板波形不对,都会留下缝隙。安装时一定要按厂家的扭矩顺序压紧,别图省事只拧几个点。
处理方案与预防:从选型、材质到安装维护一次说清
漏水不是靠堵就能一劳永逸的。你得从源头把它按住。
选型阶段,先看清楚工况。介质是什么?温度多少?压力多大?有没有腐蚀性?如果是烟气管道,就得用非金属膨胀节(织物纤维膨胀节)来吸收三维位移,它耐高温、补偿量大。如果是蒸汽管道,金属波纹膨胀节更合适,比如通用型波纹膨胀节或高温轴向型膨胀节,它们能承受更高的压力和温度。选错了,漏水只是时间问题。
材质上,氯离子含量高的介质,别用 304,用 316L 或 254SMO。温度超过 400℃ 的场合,不锈钢波纹管要考虑高温蠕变,这时候可以选耐热合金。介质特别脏、颗粒多的,加导流筒,避免波纹管直接冲刷。
安装维护方面,记住三件事:一是膨胀节拉杆螺母,在安装后根据要求调整,有的需要拆掉,有的需要松开,别死拧着不放。二是法兰连接要对称紧固,力矩均匀。三是定期巡检,手摸眼看,发现有锈斑或湿痕,趁早处理。小漏不补,大漏吃苦。
碰到急活,手上没有合适的备件,能不能临时堵一下?可以用管箍加橡胶板先箍住波纹管漏点,但那只是应急,撑不了一个月。真正靠谱的,还是把漏的膨胀节换下来,哪怕只是焊缝漏,也建议整体更换。焊接质量这种事,现场条件很难保证,返修的风险比换新的大得多。
膨胀节漏水不是小事,涉及管道安全和生产连续性。分清漏点,看清工况,选对产品,规范安装,这套组合拳打下来,漏水的概率能降一大半。你要是正被这事烦着,先把上面的步骤走一遍,大概率能找出病根。
联系我们
随时欢迎您的咨询与合作
公司地址
江苏省南通市海安经济技术开发区
联系电话
(+86)13142668488
电子邮箱
info@jsbcq.net
工作时间
周一至周五:8:00 - 17:30
周六:9:00 - 16:00
周日:休息